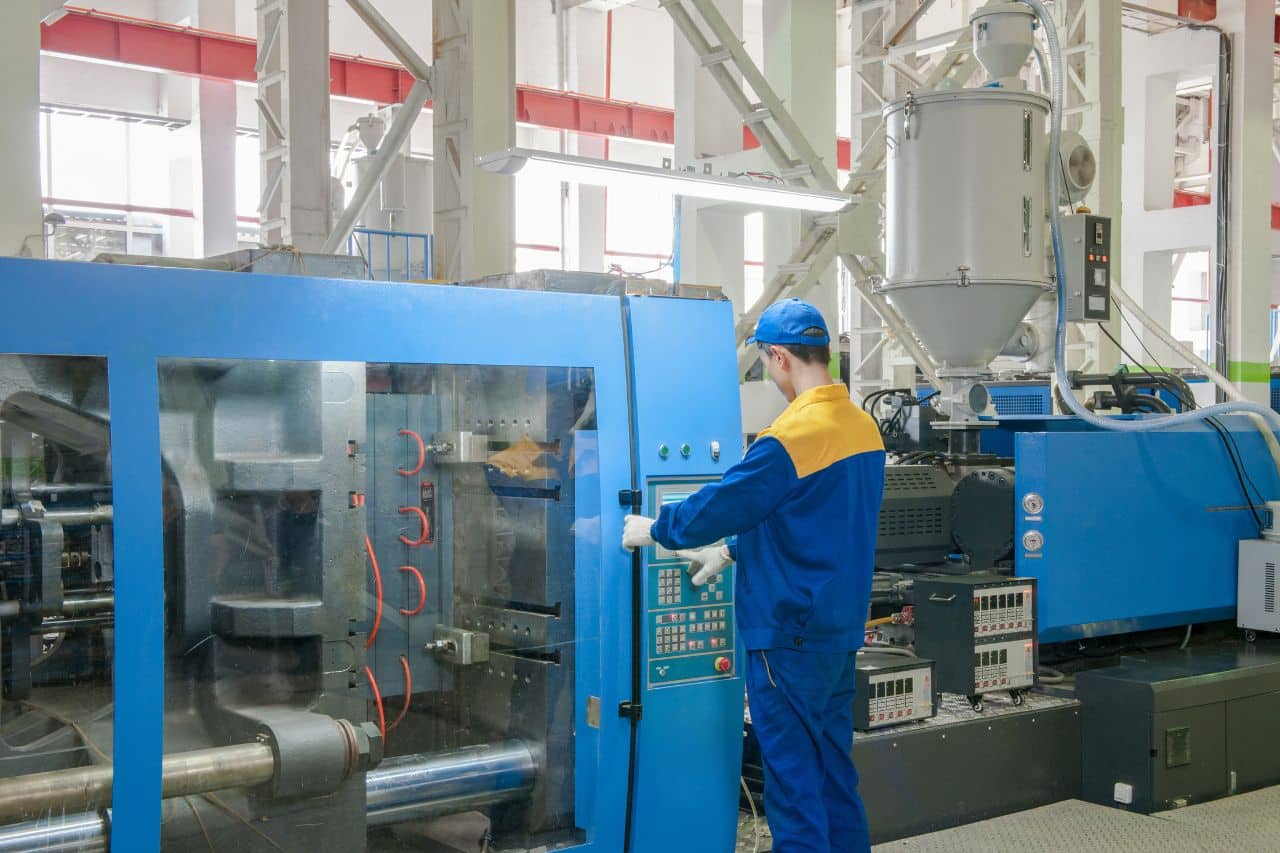
När produktionen växlar mellan olika produkter, verktyg eller material uppstår ställtid. I en sådan linje kan varje extra minut mellan sista godkända detaljen i en körning och första godkända detaljen i nästa påverka kapacitet, leveransplanering och effektivitet.
Kortare ställtider handlar därför inte bara om att arbeta snabbare. Den största förbättringen kommer ofta från att förbereda mer i förväg, standardisera arbetsmoment och se till att operatör, verktyg och styrsystem är redo när linjen stannar.
Börja med att mäta var ställtiden faktiskt uppstår
Det första steget är att dokumentera ett normalt verktygs- eller produktbyte. Dela upp arbetet i moment och mät hur lång tid varje del tar. Ofta visar genomgången att en stor del av stopptiden inte består av själva bytet, utan av väntan, letande efter utrustning, manuella inställningar eller kontroller som skulle kunna förberedas tidigare.
Ett praktiskt sätt är att skilja mellan sådant som måste göras när maskinen står still och sådant som kan utföras medan aktuell produktion fortfarande pågår. Verktyg, dokumentation, material och hjälpmedel kan exempelvis göras klara innan stoppet, medan vissa mekaniska ingrepp av säkerhetsskäl måste ske när anläggningen är avstängd.
När ställförloppet är kartlagt blir det lättare att se vilka moment som kan flyttas, förenklas eller tas bort.
Standardisera återkommande arbetsmoment
Om ett byte genomförs på olika sätt beroende på vem som arbetar vid linjen blir ställtiden svår att förutse. En tydlig arbetsordning minskar variationen och gör det enklare att upptäcka vilka steg som orsakar onödiga stopp.
Det kan handla om att bestämma var verktyg ska finnas, i vilken ordning komponenter ska bytas och vilka inställningar som ska kontrolleras före start. Standardiserade rutiner gör det också lättare att utbilda nya operatörer och att förbättra processen steg för steg.
One Automation erbjuder utbildning för operatörer av automatpressar, med fokus på bland annat produktivitet, säkerhet och bättre förståelse för processen.
Låt styrsystemet förenkla återkommande inställningar
Manuella inställningar kan ta tid och ökar dessutom risken för att värden behöver justeras flera gånger innan produktionen är stabil. Med ny teknik kan rätt parametrar i många fall sparas och återanvändas för olika verktyg och körningar.
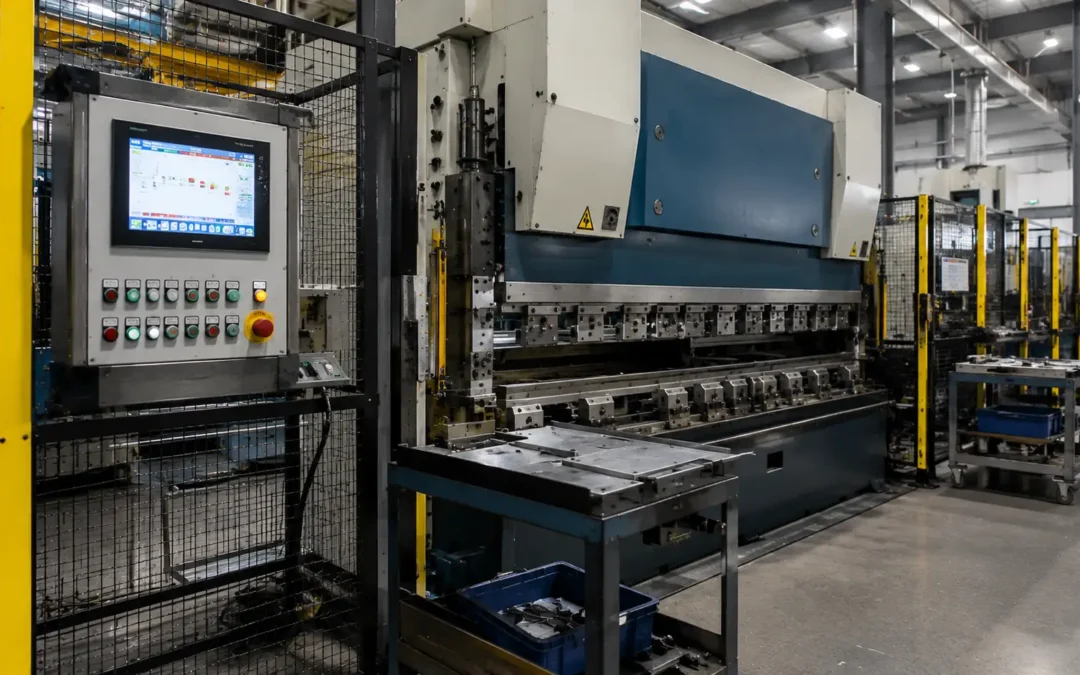
One Automations Total Control kan styra flera delar i en komplett linje och innehåller bland annat Teach-In-programmering, produktionsuppföljning och funktioner för press, valsmatare, riktverk och haspel. När funktionerna är integrerade i samma lösning blir det enklare att återanvända dokumenterade inställningar och minska antalet manuella moment.
För äldre utrustning kan det därför vara relevant att undersöka om en modernare styrning eller bättre integration kan förenkla ställarbetet. I artikeln Byta styrsystem i en äldre presslinje – så går det till beskriver vi vilka delar som kan omfattas och hur ett sådant projekt planeras.
Förbered verktyg och material innan linjen stannar
En enkel men viktig princip är att så mycket som möjligt ska vara klart innan själva stället börjar. Nästa verktyg bör finnas tillgängligt, rätt material ska vara framtaget och nödvändiga hjälpmedel ska vara på plats.
Det minskar tiden då pressen står still utan att något faktiskt arbete utförs. I en tillverkning med många produktvarianter och återkommande byten kan små förbättringar i varje ställ ge stor effekt över tid och bidra till ett jämnare produktionsflöde.
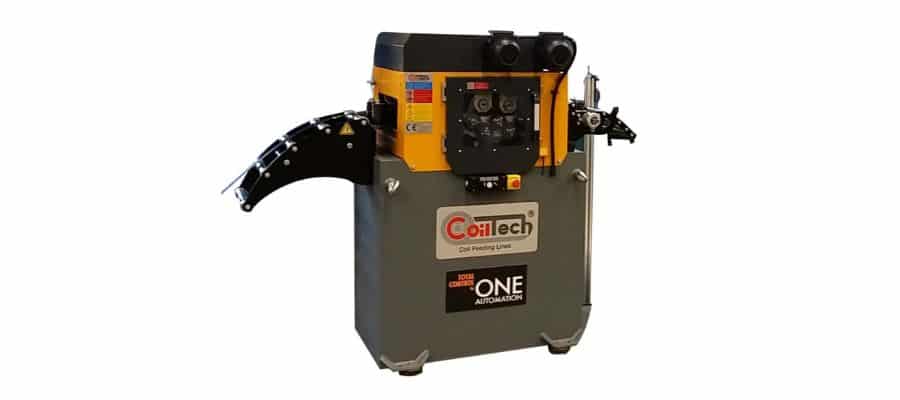
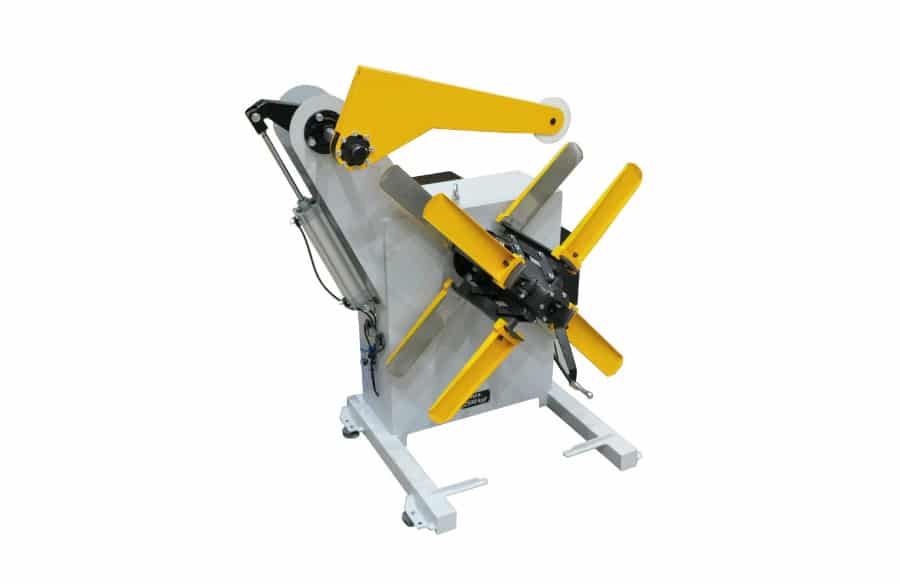
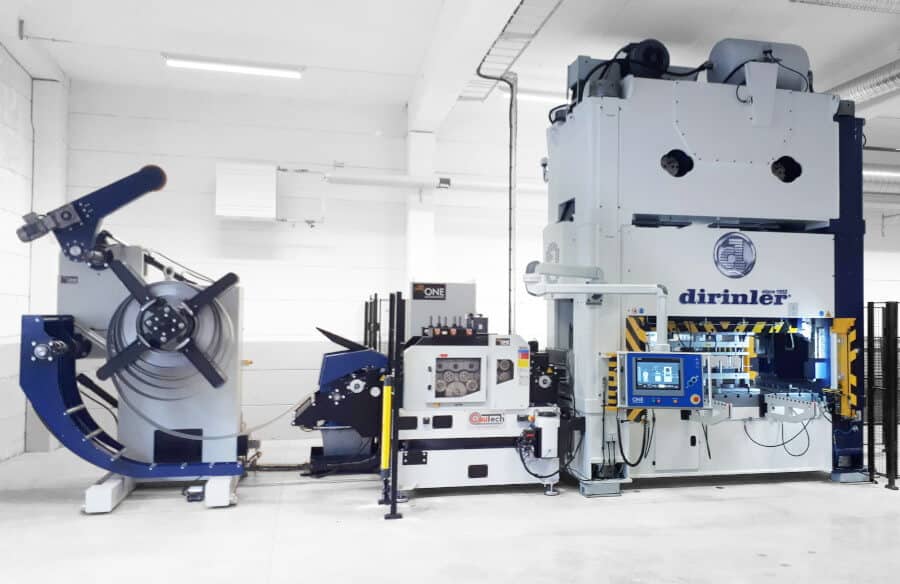
Samma resonemang gäller coilhantering. Om haspel, riktverk och valsmatare är korrekt förberedda och anpassade till materialet minskar risken att starten fördröjs av omställningar i matningen. I vår artikel om coillinjens olika delar – haspel, riktverk och valsmatare beskriver vi hur utrustningen samverkar genom produktionsflödet.
Minska antalet manuella justeringar efter verktygsbytet
Ett ställ är egentligen inte avslutat bara för att verktyget sitter på plats. Produktionen måste också komma igång med rätt kvalitet och hög precision. Om operatören behöver göra flera provkörningar och korrigera matning, hastighet eller andra parametrar blir den verkliga ställtiden längre.
Därför bör man även följa tiden från färdigt mekaniskt byte till första godkända detalj. Återkommande justeringar kan visa att inställningar saknas, att utrustning behöver kalibreras eller att processen är för beroende av individuell erfarenhet.
I äldre maskiner kan sådana problem också hänga samman med slitage eller begränsningar i styrningen. Artikeln 7 common problems in older press lines – and how to solve them tar upp flera orsaker till störningar, bland annat feljusterade system, driftstopp och begränsad kapacitet.
Använd produktionsdata för att hitta återkommande stopp
Det räcker inte att mäta ett enda ställ. Skillnader mellan produkter, verktyg, skift och operatörer kan ge viktig information om var förbättringspotentialen finns.
Genom att följa stopptider och produktionsdata över tid går det att se om förändringar faktiskt ger kortare ledtider och stabilare produktion. Det blir också lättare att skilja enstaka avvikelser från problem som återkommer.
Total Control innehåller Production Online för uppföljning av bland annat stilleståndstid, larmtid och produktionstid. I nästa artikel i serien går vi djupare in på produktionsuppföljning i produktionslinjer och OEE och hur produktionsdata kan användas för att hitta förluster i processen.
När är modernisering av äldre presslinjer rätt väg?
Alla ställtidsproblem går inte att lösa med nya rutiner. Om äldre komponenter, begränsad automatisering eller föråldrad styrning gör att varje byte kräver omfattande manuellt arbete kan en teknisk uppgradering vara nästa steg.
One Automation arbetar med uppgradering och renovering av äldre maskiner, exempelvis pressar, valsmatare, riktverk och hasplar. Målet med en modernisering behöver inte vara att ersätta allt. I många fall handlar det om att behålla fungerande mekanik och uppdatera de delar som begränsar produktiviteten.
Om ni är osäkra på om utrustningen bör uppgraderas finns fler beslutspunkter i När ska man modernisera en presslinje?. Senare i serien kommer vi även att jämföra ny presslinje eller modernisering när investeringsalternativen behöver vägas mot varandra.
Kortare ställtider börjar med rätt nulägesbild
För att effektivisera ställarbetet behöver man först veta var tiden försvinner. Mät hela förloppet, skilj förberedelser från moment som kräver stopp och kontrollera hur mycket tid som går åt till inställningar efter verktygsbytet.
Därefter går det att avgöra om förbättringen främst ligger i arbetssätt, utbildning, bättre inställningar eller teknisk modernisering. När processen blir mer optimerad och förutsägbar får produktionen bättre förutsättningar att växla mellan olika körningar utan onödigt långa avbrott.
One Automation arbetar med kompletta produktionslinjer, styrning, uppgraderingar och utbildning för industriföretag. Kontakta One Automation om ni vill gå igenom en befintlig linje och undersöka vilka åtgärder som kan minska ställtiderna.



 English
 Svenska